

介紹
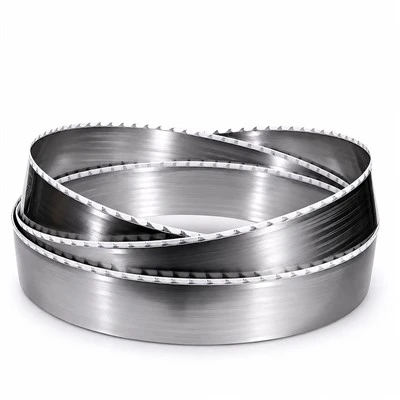
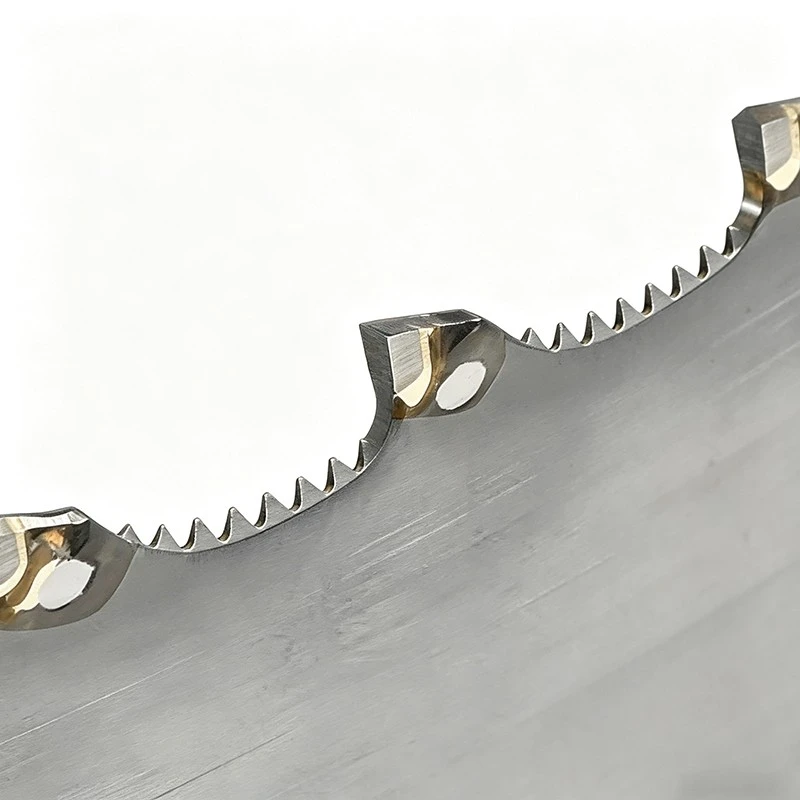
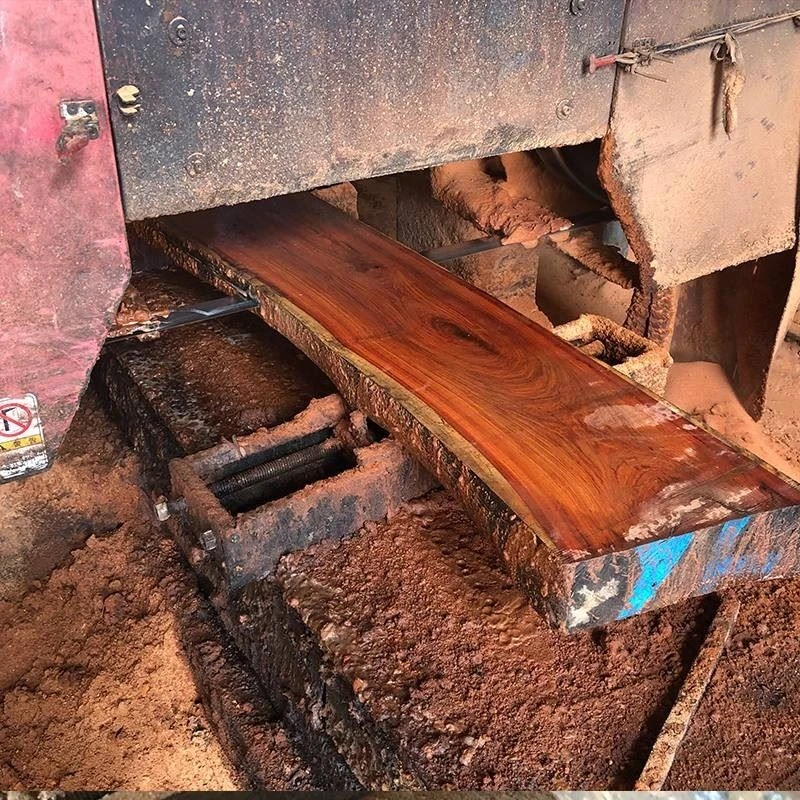
浙江斯普鋸業有限公司生產專為大批量商業鋸木廠、木材加工廠和國際五金經銷商量身定制的專業工業切割解決方案。 -我們的溢價雙金屬木鋸片透過電子束焊接技術將高速鋼 (HGS) 齒邊與柔性合金彈簧鋼背襯熔合而成。 -這種雙-金屬成分解決了刀片脆性的傳統困境,使帶材能夠吸收嚴重的機械衝擊,同時保持異常鋒利的切割刃。作為一家位於中國浙江的直接-製造工廠,Sipu 為批發買家提供一致的生產品質、嚴格的冶金公差以及旨在減少連續工業應用中的營運停機時間的客製化解決方案。
規格
| 規格參數 | 標準工業級 | 重型-高級等級 | 客製化製造選項 |
| 刀片寬度(毫米/英吋) | 27 毫米 - 54 毫米(1-1/8 吋至 2-1/8 吋) | 35 毫米 - 80 毫米(1-3/8 吋至 3-1/8 吋) | 客製化寬度公差 (±0.08 mm) |
| 刀片厚度 | 0.90 毫米 - 1.30 毫米 | 1.10毫米- 1.60毫米 | 高-張力鑽機的客製化量規 |
| 齒距(TPI) | 2 TPI、3 TPI、4 TPI(可變螺距選項) | 用於濕木材的專用跳齒 | 軟木工程間距映射 |
| 抗拉強度 | 1,350 N/mm²(背襯條) | 1,450+ N/mm²(增強抗疲勞性) | 經過認證的高-應力冶金原料 |
核心優勢
為了給 B2B 買家最大的可信度,我們的結構性能雙金屬木鋸片以精確的冶金工程原理為後盾:
電子-束焊齒緣
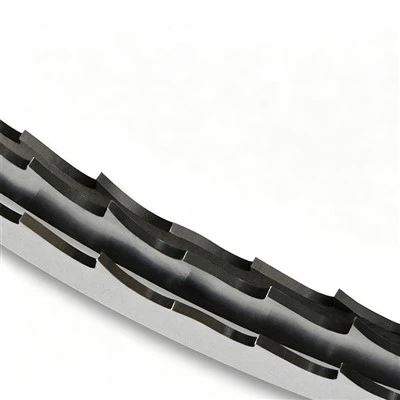
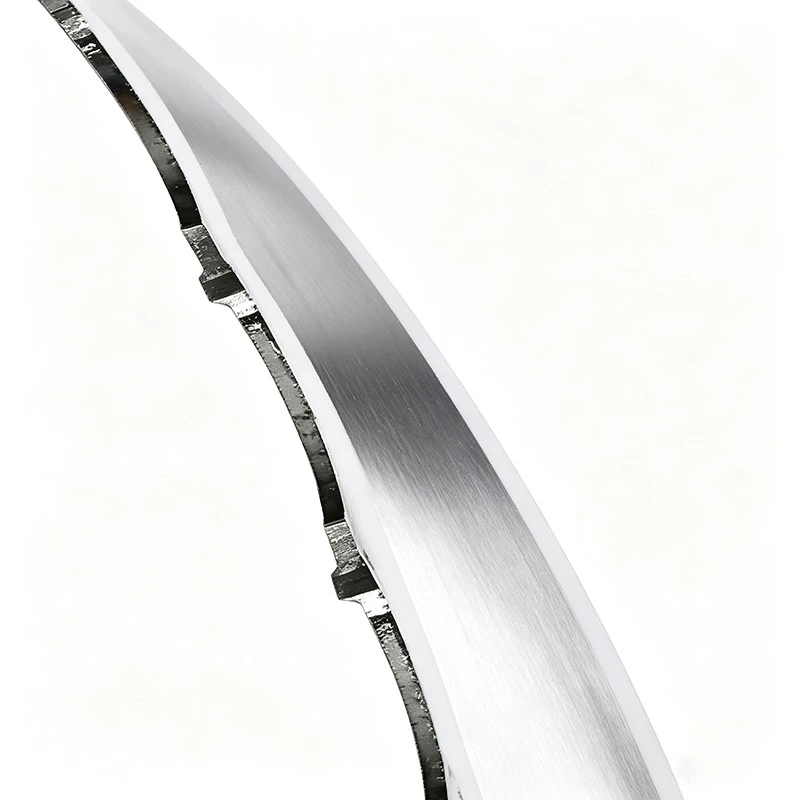
切削刃採用含8%至10%鈷和鎢的M42或M51高速鋼,淬硬狀態可達67-69 HRC。當以高進給速度撕裂橡木或柚木等緻密硬木時,這種高合金濃度可在持續摩擦下保持耐磨性。
柔性彈簧鋼背襯
主體由高-拉伸合金鋼(相當於 51CrV4)製成,硬度控制在 44–46 HRC。這種不同的硬度允許重型帶式鋸床上的鋸片張緊,而不會出現突然疲勞斷裂或永久翹曲的風險。
優化的齒槽幾何形狀和熱緩解
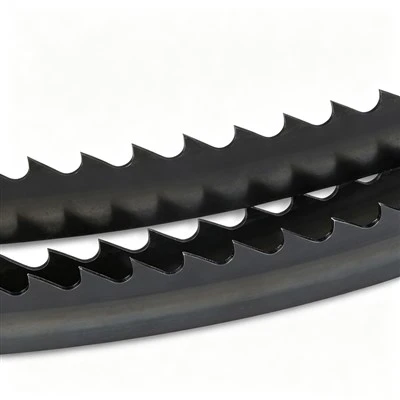
電腦-產生的齒槽具有拋光錶面,可加速木屑的排出。獨立摩擦測試表明,這種幾何形狀可在連續撕裂過程中減少 22% 的熱量積聚,最大限度地減少樹脂粘膠和刀片粘連。
精密套件和磨削齒形
交替的左-右齒組以微米-級公差磨削,形成乾淨的切口寬度,減少木材浪費並消除二次表面刨削的需要。
工廠生產實力
批發買家要求製造能力絕對透明。思普擁有15,000-平方公尺-的標準化生產設施,配備先進的歐洲焊接線、電腦化熱處理爐和自動化銑齒機械。 -
嚴格的可追溯性:每個生產運行都分配有一個內部批次代碼,透過最終拉伸測試追蹤主要鋼鐵供應商的原材料工廠證書。
多-階段品質控制:品質檢驗員在出口包裝之前對四個不同的生產里程碑進行光學輪廓檢查、彎曲{0}}疲勞測試和硬度掃描。
OEM/ODM 客製化基礎架構:我們支援客製化雷射蝕刻、專用-標籤盒圖稿和專用環-焊接長度,以符合北美、歐洲和東南亞獨特的區域機械標準。
包裝
關於我們

我們的證書


常問問題
Q:客製化-焊接環或特殊齒配置的最小訂單量 (MOQ) 是多少?
答:對於標準庫存尺寸,我們的最小起訂量從 50 個焊接環或等效線圈長度開始,以支援新批發經銷商的試用評估。對於客製化牙齒幾何形狀或自有-標籤包裝,最低生產閾值是根據每批的總運行米數確定的。
問:思普如何防止海運過程中的機械損壞或氧化?
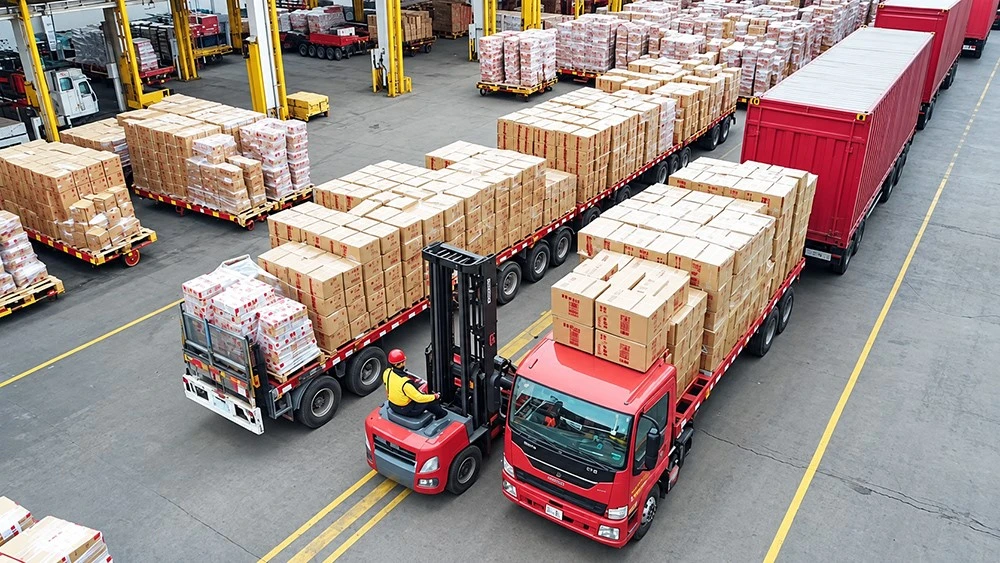
答:每個雙金屬木鋸片環都塗有高級防銹劑,用 VCI(揮發性腐蝕抑制)紙單獨包裹,固定在強化工業紙板套中,並包裝在堅固的免燻蒸木箱中,旨在承受長時間的海上運輸。
Q:建議對新刀片進行什麼樣的磨合-程序以最大限度地延長磨損壽命?
答:為了達到最佳的刀具壽命,操作員應在切削的前 15 至 20 分鐘內將標準進給率降低 30%,並稍微降低帶張力。初始磨合期-可以調節高速鋼尖端的微-邊緣,以抵禦突然的機械衝擊。
Q:你們的工程團隊可以為磨蝕性熱帶硬木提供客製化牙齒設計嗎?
答:是的。我們的應用工程師分析木材密度等級、含水量百分比和機器馬力,以配置專門適合高-矽或樹脂異國木材品種的前角和正傾角設計。
熱門標籤: 雙金屬木鋸片,中國雙金屬木鋸片製造商,供應商,工廠